|
(一)使用方法
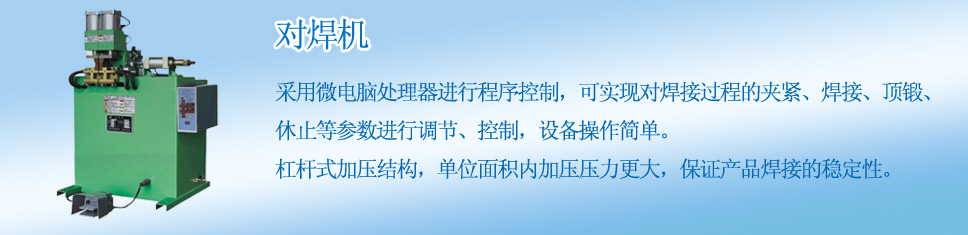
对焊机在焊前工件应去油除锈,在按焊件形状大小调整钳口,并使两焊件对准中心线,焊件从静夹具或动夹具中伸出长度应不小于焊件直径一半,焊件夹紧后脱落顶钩则弹簧自动送料加压,按下控制按钮,接触器吸合,电流通过焊件加压熔合顶锻,断电休止,焊接过程结束。
焊接时据截面大小调整弹簧顶锻和相应的焊接电流,达到焊接质量的提高。
为了减少接头处的氧化、加渣等现象,顶锻力要适当加大,顶锻速度加快,通常情况下4~5毫米/秒。
参数:1
|
档位级数
|
型号
|
1
|
2
|
3
|
4
|
5
|
6
|
7
|
|
空 载
电 压
|
UN1-1
|
0.5
|
0.75
|
1
|
1.25
|
1.5
|
1.75
|
2
|
|
UN1-5
|
1.5
|
1.75
|
2
|
2.25
|
2.5
|
2.75
|
3
|
|
UN1-10
|
1.60
|
1.80
|
2.02
|
2.26
|
2.54
|
2.85
|
3.2
|
参数:2
|
UN1—1、5、7、10、16型对焊机参数
|
|
技术项目
|
单位
|
型号
|
|
1
|
5
|
7
|
10
|
16
|
|
额定电源电压U1
|
V
|
220/380
|
|
额定输出功率S20
|
KVA
|
1
|
5
|
7
|
10
|
16
|
|
连续输出功率SP
|
KVA
|
0.45
|
2.23
|
3.1
|
4.46
|
7.6
|
|
X=50%输出功率S50
|
KVA
|
0.63
|
3.16
|
4.4
|
6.2
|
10.1
|
|
电源电压相数频率
|
赫磁
|
1~50CZ
|
|
额定电压级数
|
级
|
7
|
|
次级电压调节级数
|
级
|
8
|
|
次级空载电压
|
V
|
0.52-2
|
1.5-3.0
|
1.5-3.0
|
2-4.5
|
2-4.5
|
|
高低碳钢焊接直径
|
MM
|
0.52-2
|
1-6
|
1.5-8
|
3-19
|
4-12
|
|
铜焊接直径
|
MM
|
1.8
|
3
|
5
|
6.5
|
8
|
|
铝焊接直径
|
MM
|
1.5
|
2.5
|
1
|
5
|
6
|
|
最大顶锻力
|
N
|
|
|
顶锻方式
|
|
弹簧压力
|
|
电极最大距离
|
MM
|
15
|
25
|
25
|
40
|
40
|
|
焊接生产量
|
次
|
100
|
80
|
80
|
50
|
30
|
|
冷却水消耗量
|
|
|
|
|
|
|
|
焊机重量
|
KG
|
20
|
40
|
60
|
70
|
130
|
|
外形尺寸
|
MM
|
230X
310X
330
|
480X
460X
960
|
480X
460X
960
|
630X
490X
950
|
800X
400X
450
|
--沈阳威克创新焊接设备有限公司
|